

Definition der geblasenen Filmextrusion
Definition der geblasenen Filmextrusion:
Blasenfilm -Extrusionist eine Polymerverarbeitungstechnik zur Herstellung dünner Kunststofffilme durch extrudierende geschmolzene Thermoplastik durch einen kreisförmigen Würfel und dann mit Luft, um eine dünne röhrenförmige Blase zu bilden.Flexible Plastikfilmemit guten mechanischen und barriereigenen Eigenschaften .
Prozesszusammenfassung:
- Plastische Pellets (e . g ., ldpe, lldpe, hdpe, pp) werden in eine eingespeistExtruder.
- Der Plastik wird geschmolzen und durch einen geschobenRingstirbBildung eines geschmolzenen Rohrs .
- Luft wird vorgestelltAufblasen Sie die Röhre(Bildung der "Blase") .
- Der Film istabgekühltVerwenden von Luftringen und/oder interner Blasenkühlung .
- Die Blase istabgeflachtvon Nip Rollers .
- Der Lay-Flat-Film istin Rollen verwickeltZur weiteren Verarbeitung .
Bedeutung in der Kunststoffbranche:
Die Extrusion des geblasenen Films ist eine der deram häufigsten verwendete ProzesseFür die Herstellung von Plastikfilmen aufgrund seiner Vielseitigkeit, Kosteneffizienz und Fähigkeit, Filme mit hervorragender mechanischer Stärke und Gleichmäßigkeit zu produzieren, umfasst seine Bedeutung:
- Vielseitigkeit in Anwendungen
· Verwendet fürVerpackung, Landwirtschaft, medizinisch, UndIndustriefilme.
· Kann produzierenMono-SchichtoderMehrschichtFilme mit unterschiedlichen Eigenschaften (e . g ., Barrierfilme für Essen) .
- Materialeffizienz
Ermöglicht die Produktion von sehrDünne Filme(Mikron-Ebene), minimieren die Verwendung von Materialnutzung und Kosten .
- Ausgezeichnete mechanische Eigenschaften
· Produziert Filme mitausgewogene StärkeSowohl in Maschinen- als auch in Queranweisungen .
- Kostengünstige Produktion
· Einfacher und billiger im Vergleich zu anderen Filmprozessen (E . g ., Cast Film) für viele gemeinsame Verpackungen verwendet .
- Einfache Anpassung
· Filmbreite, Dicke und Eigenschaften können durch Ändern derBlow-up-Verhältnis, Die Größe oder Materialien .
- Beispiele für Produkte, die durch geblasene Filmextrusion hergestellt wurden:
· Einkaufstaschen und Müllsäcke
· Lebensmittelverpackungsfilme
· Landwirtschaftshousefilme
· Filme verkleinern und Filme Stretch Filme
· Windel und Hygiene -Film -Hinterblätter
Gemeinsame Produkte, die mit dem hergestellt wurdenBlasenfilm -ExtrusionProzess umfassen:
· Plastiktüten(e . g ., Lebensmittelbeutel, Müllsäcke, T-Shirt-Taschen)
· Verpackungsfilme(Lebensmittelverpackung, gefrorene Lebensmittelverpackung, Vakuumbeutel)
· Filme schrumpfen(zum Bündeln und Wickeln von Gegenständen)
· Stretchfilme(verwendet bei Palettenverpackung)
· Agrarfilme(Gewächshausabdeckungen, Mulchfilme)
· Medizinische Filme(Einweghandschuhe, sterile Verpackung)
· Baufilme(Dampfbarrieren, Isolationsfilme)
Diese Produkte profitieren von der Fähigkeit des Prozesses, leichte, flexible und starke Filme mit anpassbaren Eigenschaften zu produzieren. .
↑ Klicken Sie hier
Arbeitsprinzip
Grundlegende Prozesse der Extrusion mit geblasenem Film:
- Schmelzende Plastikpellets
· Thermoplastische Pellets (e . g ., pe, pp) werden in a eingespeistTrichterund betreten Sie dieExtruder.
· Innerhalb des Extruders, aDrehschraubedrückt das Material währenddessen vorwärtsHeizungenSchmelzen Sie die Pellets in ein homogenes geschmolzenes Polymer .
- Extrudieren durch einen Würfel
· Der geschmolzene Kunststoff wird durch a gedrücktkreisförmige (ringförmige) sterbenzu bilden adünnwandiges Rohrvon heißem Kunststoff aPariser.
- Eine Blase bilden
·Druckluftwird im Röhrchen eingeführt und es wie ein Ballon aufblasen, um a zu bildenBlase.
· Der Blasendurchmesser bestimmt die Filmbreite; DieBlow-up-Verhältnis(Blasendurchmesser vs . Stempeldurchmesser) ist der Schlüssel .
- Die Blase abkühlen
· Die aufgeblähte Blase istdurch Luftringe abgekühltauf seine äußere Oberfläche blasen .
· Für dickere oder schnellere Linien,interne Blasenkühlung (IBC)wird auch verwendet, um von innen . abzukühlen
- Abflachung und Wicklung
· Die Blase steigt und geht durchWalzen nischendas bricht es in a zusammenflache Doppelschichtfilm.
· Der Film ist danngeführt und auf Rollen geführtZur Aufbewahrung, Einschneidung oder Umwandlung in Endprodukte .
Hauptkomponenten einer geblasenen Film -Extrusionslinie
- Extruder
· Eine Maschine, dieschmilzt und drückt Plastikvorwärts mit aschraubenIn einem erhitzten Lauf .
· Es verwandelt feste Plastikpellets in ageschmolzener, homogener Fluss.
- Sterben Kopf (Ringstirb)
· Ein kreisförmiges Metallwerkzeug, das den geschmolzenen Kunststoff in a formtdünner Rohr (Parison).
· Kann seinMono-Schicht oder MehrschichtAbhängig von der Anzahl der Materialien und Filmanforderungen .
- Luftring
· SchlägeLuft abkühlengleichmäßig auf die Außenseite der Blase .
· Sicheretgleichmäßige Filmdickeund hilftstabilisieren die Blase.
- Walzen nischen
· Befindet sich oben in der Blase .
· Zusammenbruch und flachDie Blase in ein Doppelschichtblatt .
· Ziehen Sie den Film auch mit kontrollierter Geschwindigkeit nach oben, um die Spannung und die Filmdicke aufrechtzuerhalten .
- Wickler
· Sammelt den flachen Film undwindet es auf RollenZur Speicherung oder weiterer Verarbeitung .
· Kann einschließenSpannungskontrolle, Schlitten und OberflächenwicklungFunktionen .
Diese Komponenten arbeiten in einem kontinuierlichen Prozess zusammen, um hochwertige geblasene Filme effizient und präzise . zu erzeugen
Verwendete Materialien
Typische Polymere, die in der Extrusion der Filmextrusion verwendet werden
Geblasene Filmextrusion verwendetThermoplastische PolymereDas bietet Flexibilität, Stärke und Verarbeitbarkeit . Die häufigsten umfassen:
- LDPE (Polyethylen mit niedriger Dichte)
·Eigenschaften:Weiche, flexible, klare, gute Schlagkraft, niedrige Kosten .
· Verwendet:Lebensmittelbeutel, Food -Verpackungsfilme, Schrumpffilme .
·Vorteile:Ausgezeichnete Versiegelbarkeit und Prozessstabilität .
- LLDPE (lineares Polyethylen mit niedriger Dichte)
·Eigenschaften:Stärker und pünsterfestes als LDPE, leicht hässlicher .
· Verwendet:Stretchfilm, landwirtschaftlicher Film, Hochleistungs-Taschen .
·Vorteile:Hohe Zugfestigkeit, gute Zähigkeit, passt gut zu LDPE ..
- HDPE (Polyethylen mit hoher Dichte)
·Eigenschaften:Starr, stärker, höhere Dichte, weniger transparent .
· Verwendet:T-Shirt-Taschen, Trash-Liner, Industrieverpackung .
·Vorteile:Hohe Steifheit, Feuchtigkeitsbeständigkeit, gute Barriere für Wasserdampf .
- PP (Polypropylen)
·Eigenschaften:Höherer Schmelzpunkt, steifer, klar, leicht .
· Verwendet:Filme, medizinische Verpackungen, Textiltaschen .
·Vorteile:Wärmewiderstand, gute Klarheit, niedrige Dichte .
- Spezial- oder Barriereharze
(verwendet in mehrschichtigen Filmen):
· Evoh- ausgezeichnete Sauerstoffbarriere
· PA (Nylon)- Zähigkeit und Stechenwiderstand
· Metallocene PE (MPE)- Verbesserte Klarheit und Versiegelung
Diese Polymere können allein oder in Kombination (Co-Extrusion) verwendet werden, um Filmeigenschaften wie zu maßgenStärke, Klarheit, Dichtbarkeit, UndBarrierleistung.
Gemeinsame Additive, die in der Extrusion der Filmextrusion verwendet werden
Um die Leistung, das Aussehen und die Verarbeitung von Plastikfilmen zu verbessern, verschiedene FilmeZusatzstoffewerden mit Basispolymeren gemischt . Gemeinsame Typen enthalten::
- Farbtöne
·Zweck:Fügen Sie den Filmen Farbe oder Deckkraft hinzu {.
· Typen:Masterbatches mit Pigmenten oder Farbstoffen .
· Verwendet:Markenverpackung, landwirtschaftliche Filme (E {. G ., schwarzer Mulch Film) .
- UV -Stabilisatoren
·Zweck:Schützen Sie den Film vor Abbau durch Sonnenlicht (UV -Strahlung) .
· Verwendet:Gewächshausfilme, Outdoor -Verpackung, Baufilme .
- Anti-Block-Agenten
·Zweck:Verhindern, dass Filmschichten nach dem Wickeln zusammenkleben .
· Gemeinsame Zusatzstoffe:Silica, Talc .
· Verwendet:Allgemeine Verpackungsfilme .
- Rutschagenten
·Zweck:Reduzieren Sie die Oberflächenreibung, Verbesserung der Filmhandhabung und -wicklung .
· Gemeinsame Zusatzstoffe:Erucamid, oleamid .
· Verwendet:Hochgeschwindigkeitsverpackungsleitungen, automatisierte Taschenherstellung .
- Antioxidantien
·Zweck:Verhindern Sie den thermischen oder oxidativen Abbau während der Extrusion und Speicherung .
· Verwendet:Alle Filmtypen, insbesondere die mit hohen Temperaturen verarbeiteten Filme .
- Antistatische Wirkstoffe
·Zweck:Reduzieren Sie den statischen Anleitungsaufbau auf Filmflächen .
· Verwendet:Elektronische Verpackung, staubempfindliche Filmanwendungen .
- Barriererverstärker
·Zweck:Verbesserung der Gas- oder Feuchtigkeitsbarriereigenschaften .
· Beispiele:Evoh (Ethylen -Vinylalkohol), Nanoclays .
· Verwendet:Lebensmittelverpackung, medizinische Filme .
Diese Additive werden normalerweise als vorgestellt alsKonzentrierte Masterbatchesund gemischt in das Basispolymer vor oder während der Extrusion, um eine konsistente Qualität und Funktionalität zu gewährleisten .
Prozessparameter und Kontrolle
Schlüsselprozessfaktoren bei der Extrusion des Films
Eine erfolgreiche blasen Filmextrusion hängt von der sorgfältigen Kontrolle mehrerer abKritische Prozessvariablen, einschließlichTemperatur, Druck, Kühlung, UndBlasenstabilität. So beeinflusst jeder die Produktion:
1. Temperatur
- Funktion:Erhitzt und schmilzt das Polymer gleichmäßig im Extruder und stirbt .
- Typischer Bereich:
· LDPE/LLDPE:160–220 Grad
· HDPE:180–250 Grad
· PP:200–270 Grad
- Bedeutung:
· Zu niedrig: schlechtes Schmelzen, instabile Blase, schlechte Filmqualität .
· Zu hoch: thermischer Abbau, Gelbildung, Verfärbung .
2. Druck
- Funktion:Erzwingt das geschmolzene Polymer durch den Würfel, um einen gleichmäßigen Rohr . zu bilden
- Druck der Sterbe:Kann von100 bis 300 barAbhängig von Material und Durchsatz .
- Bedeutung:
· Muss stabil für eine gleichmäßige Filmdicke sein und Flussinstabilitäten vermeiden .
3. Kühlung
- Verfahren:Externe Luftringe und in einigen Fällen,Interne Blasenkühlung (IBC).
- Zweck:
· Schnell abkühlen und festigen den Film, um seine Abmessungen festzulegen .
· Transparenz verbessern und die Messvariation reduzieren .
- Bedeutung:
· Ungleichmäßige oder unzureichende Kühlung kann verursachenBlaseninstabilität, Messbands, oderFalten.
4. Bubble -Stabilität
- Was es ist:Die Konsistenz und Symmetrie der aufgeblasenen Blase während der Extrusion .
- Beeinflusst von:
· Blow-up-Verhältnis (Bur)
· Filmspannung
· Kühlungseffizienz
· Ausrichtung der Sterbe und Luftring
- Bedeutung:
· Eine instabile Blase führt zu einer ungleichmäßigen Dicke, einem Filmbruch und einer schlechten Wicklung .
- Lösung:
· Verwendung vonIBC, Blasenkäfige, automatische Dickesteuerung (ATC) und stabile Liniengeschwindigkeit .
Die genaue Kontrolle über diese Variablen sorgt dafürgleichmäßige Filmdicke, konsistente Breite, gute mechanische Eigenschaften, Undstabile Produktion.
Wie wichtige Parameter die Filmdicke und -qualität in geblasenem Filmextrusion beeinflussen
Steuerungsprozessparameter wieTemperatur, Druck, Kühlung, UndBlasenstabilitätist wichtig, um einen hochwertigen Film zu produzieren . So beeinflusst jeder Parameter speziellFilmdicke, Gleichmäßigkeit, UndGesamtqualität:
1. Temperatur
- Zu niedrig:
· Schlechtes Plastikschmelzen
· Instabiler Fluss → Film kann habenDickenschwankungen, Gele, odersterben Linien
- Zu hoch:
· Überhitzung kann verursachenPolymerabbau, Verbrennungsmarken, oderSchwachstellen
- Ideale Kontrolle:
· Sicheretgleichmäßiger Schmelzefluss→ konsistente Dicke und glatte Oberflächenfinish
2. Druck
- Funktion:Treibt den geschmolzenen Plastik durch den Würfel mit einer stetigen Geschwindigkeit durch
- Schwankender Druck:
· Ursacheninkonsistente AusgabeAus der Würfel →Dicke VariationUndWellenfilm
- Stabiler Druck:
· PflegeSogar Extrusionsrate→ gleichmäßige Filmdicke und bessere mechanische Eigenschaften
3. Kühlung
- Unzureichende Kühlung:
· Film verfestigt sich ungleichmäßig → führt dazuMessbands, Falten, Undschlechte Klarheit
- Zu schnelle Kühlung:
· Kann interne Belastungen verursachen oderFilmschrumpfung
- Optimale Kühlung:
· Hilft, die gewünschten Dimensionen zu sperren und zu verstärkenoptische Klarheit, Stärke, UndEbenheit
4. Bubble -Stabilität
- Instabile Blase:
· Führt zuDicke Variation, Neckernoder gleichmäßigBlasenkollaps
- Inkonsistentes Blow-up-Verhältnis (BUR):
· Verändert Filmbreite und Dicke über die Rolle
- Stabile Blase:
· Sichereteinheitliche Messgerät, glatte Oberflächeund besserFilmstärkewaagein Maschinen- und Querrichtungen

↑ Eine gut geformte Blase mit horizontaler Frostlinie zeigt visuell eine gute Steuerelemente an .
Anwendungen und Vorteile
Häufige Verwendungen von geblasenen Filmextrusionsprodukten
In vielen Branchen wird aufgrund seiner Vielseitigkeit, Stärke und anpassbaren Eigenschaften . verwendet. Hier sind die häufigsten Anwendungsbereiche:
1. Verpackungsfilme
- Lebensmittel- und Einzelhandelsbeutel
- Lebensmittelverpackung(e . g ., gefrorenes Essen, Brotbeutel, Fleischverpackungen)
- SchrumpfpackungUndDegertfilm
- VakuumverpackungUndBarrierfilme(Mehrschicht)
2. landwirtschaftliche Filme
- Gewächshausfilme(UV stabilisiert, leicht diffundieren)
- Mulchfilme(Schwarz, klar, biologisch abbaubar)
- Silage -Taschen und Ballenwickel
- Begasungsfilme
3. Industrie- und Baufilme
- Schutzblech(zum Malen, Wetterschutz)
- DampfbarrierenUndfeuchtigkeitsbeständige Filme
- Verpackungslinerfür Schüttgüter
- Hochleistungssäcke
4. Hygiene- und medizinische Filme
- Windel und Sanitärbackbleche
- Einweghandschuhe
- Medizinische Verpackungsfilme(sterile Barriere)
5. E-Commerce- und Kurierfilme
- Postsäcke, Kurierumschläge, Sicherheitsverpackung
Diese Anwendungen profitieren von der Angebotsfähigkeit des Films Filmbenutzerdefinierte Dicke, Klarheit, Flexibilität, Barrierleistung, Undkostengünstige Produktion.
Vorteile der geblasenen Filmextrusion
Die Extrusion mit geblasenem Film ist aufgrund ihrer vielen Vorteile eine der am häufigsten verwendeten Plastikfilmproduktionsmethoden, darunter:
1. Kosteneffizienz
- Effiziente Materialverbrauch:Kann sehr dünne Filme (so niedrig wie ein paar Mikrometer) produzieren, wodurch der Rohstoffverbrauch . reduziert wird
- Niedrigere Werkzeugkosten:Im Vergleich zu Gussfilm oder Injektionsforming .
- Hoher Ausgang mit niedrigem Abfallbesonders mit gut optimierten Zeilen .
- Ideal fürGroße Produktionvon Verpackungen und Taschen .
2. Vielseitigkeit
- Unterstützt abreiter Polymere(LDPE, LLDPE, HDPE, PP, EVOH usw. .) .
- Kann produzierenEinzelschicht- oder MehrschichtfilmeFür maßgeschneiderte Leistung (e . g ., Barrierfilme, hochtreffende Filme) .
- Einstellbare Parameter ermöglichen die Anpassung von:
·FilmDicke
·FilmBreite
· OptischUndmechanischEigenschaften
- Anwendbar aufviele Branchen: Verpackung, Landwirtschaft, Medizin, Konstruktion und mehr .
Recyclingfähigkeit
- Viele geblasene Filme, insbesondere diejenigen, die gemacht wurdenPolyethylen (PE), sind recycelbar .
- Mono-Materialsfilme(E . G ., All-PE-Strukturen) werden zunehmend zur Verbesserung der Recyclability . verwendet
- Abfall- und Randverkleidungen können oft seinWiederaufbereitete Inline(Recycling Closed-Loop) .
Gemeinsam machen diese Vorteile die Extrusion von geblasenem Film anachhaltig, anpassungsfähig und wirtschaftlichLösung zur Herstellung von Plastikfilmen in der heutigen Fertigungslandschaft .
Herausforderungen und Innovationen
Häufige Themen in der Extrusion mit geblasenem Film
Während geblasende Filmextrusion effizient und vielseitig ist, können mehrere technische Probleme beeinflussenFilmqualität, Produktivität, UndMaschinenstabilität. Hier sind die häufigsten Probleme:
1. Variation der Filmdicke (Gauge Control -Probleme)
- Problem:Unebene Filmdicke über die Breite .
- Ursachen:
· Ungleichmäßige Sterbentemperatur oder Verschleiß
· Instabile Blase oder inkonsistentes Blow-up-Verhältnis (Bur)
· Schlechter Luftring oder Kühlleistung
- Auswirkungen:Off-Spec-Produkte, Abfall, schlechte Leistung bei der Versiegelung oder Verpackung .
- Lösung:Verwenden Sie die Automatic Gauge Control (AGC), sorgen Sie für eine ordnungsgemäße Ausrichtung des Stempels und die stabile Kühlung .
2. Blaseninstabilität
- Problem:Bubble wackelt, Schaukeln oder Zusammenbrüche {.
- Ursachen:
· Inkonsistente Kühlluft
· Unsachgemäße Liniengeschwindigkeit oder Nip -Spannung
· Fehlausrichtung oder Luftring -Fehlausrichtung
- Auswirkungen:Falten, inkonsistente Filmdimensionen, Linienausfallzeit .
- Lösung:Stabilisieren Sie den Luftstrom, verwenden Sie Blasenkäfige oder interne Blasenkühlung (IBC), feine Tune Nip Speed .
3. Schmelzeninstabilität / Anstieg
- Problem:Ungleichmäßiger Fluss von geschmolzenem Kunststoff .
- Ursachen:
· Unsachgemäßes Schraubdesign
· Harzabbau
· Schwankende Temperaturen oder Rückendruck
- Auswirkungen:Dickenschwankung, Oberflächendefekte, schlechte optische Qualität .
- Lösung:Behalten Sie die konsistente Extrusionstemperatur und die Schraubgeschwindigkeit . bei
4. Schlechte optische Eigenschaften
Probleme:Dunst, Gele, Fisheyes oder Streifen .
Ursachen:
Kontaminiertes oder degradiertes Harz
Ungleichmäßige Kühlung
Schmutzige Würfellippen
Auswirkungen:Unattraktives Erscheinungsbild, reduzierte Transparenz oder Glanz .
Lösung:Verwenden Sie sauberes, trockenes Material und optimieren Sie das Kühlungsaufbau .
5. Additive / Colorant Dispersion Probleme
- Problem:Flecken oder Streifen aus schlechtem Mischen .
- Ursachen:
· Unangemessener Mischen im Extruder
· Inkonsistente Masterbatch -Fütterung
- Auswirkungen:Visuelle Defekte, Off-Spec-Färbung .
- Lösung:Stellen Sie sicher
Proaktive Lösungen:
- RegulärReinigung und Wartung sterben
- Verwendung vonDickensteuerungssysteme
- Stabile Betriebsbedingungen (Temperatur, Geschwindigkeit, Luftstrom)
- Überwachung des Fachmannes
Die Behebung dieser Probleme verbessert sichFilmqualität, reduziert Abfallund erstreckt sichMaschinenaufwandsicherstellen, dass eine konsistente und kostengünstige Produktion . gewährleistet ist
Jüngste technologische Fortschritte bei der Extrusion mit geblasenem Film
Die moderne Extrusion mit geblasenem Film hat sich erheblich entwickelt, um die steigenden Anforderungen zu erfüllenEffizienz, Leistung, UndNachhaltigkeit. Hier sind einige wichtige Innovationen, die die Branche prägen:
1. Multi-Layer-Coextrusion
- Was es ist:Filme produzieren mit3, 5, 7 oder sogar 11 SchichtenVerwenden Sie mehrere Extruder .
- Vorteile:
· Kombiniert verschiedene Materialeigenschaften (e . g ., Stärke, Barriere, Versiegelbarkeit) .
· Ermöglicht die Produktion vonBarrierfilmeFür Lebensmittel, medizinische oder industrielle Verwendung .
· Reduziert die Materialkosten durch Verwendung billigerer Kernschichten .
2. Automatisierung & Digitalsteuerung
- Fortschritte:
· Automatische Kontrolle/Dicke (AGC)
· RezeptmanagementUndFerndiagnostik
· Feedback-Systeme geschlossenfür konsistente Qualität
- Vorteile:Verbesserte Konsistenz, reduzierter Bedienerfehler, schnellere Jobwechsel .
3. interne Bubble -Kühlung (IBC)
- Was es ist:Schläge gekühlte Luft in der Blase, um die Kühlungseffizienz zu verbessern .
- Vorteile:
· ErlaubtHöhere Produktionsgeschwindigkeiten
· Verbessert sichBlasenstabilitätUndFilmflat
· Reduziert den Energieverbrauch
4. nachhaltige Materialien und Mono-Materielle Filme
- Konzentrieren Sie sich aufrecycelbare und biologisch abbaubare Materialien(E . G ., All-PE-Filme, biobasierte Harze) .
- Entwicklung vonmono-materielle Mehrschichtfilmezu aktivierenEinfacheres Recycling.
5. Die Verbesserungen des Luftrings und der Luftring
- Neue Designs bietenbessere TemperaturgleichmäßigkeitUndstabiler Luftstrom.
- Intelligente Sterben stellen die Filmdicke im FlieAutomatische Sterblichkeitskontrolle.
6. Hochleistungsschrauben und Barrierendesigns
- Optimierte Schraubengeometrien gewährleisten besserMischen, Ausgangsrate, UndSchmelzenqualität.
- Ermöglicht die Verarbeitung vonRecycelte Harze, Metallocene PES und Spezialmischungen .
Diese Fortschritte haben sich erheblich verbessertProduktionseffizienz, Filmfunktionalität, UndUmweltkompatibilität, hält den Film Extrusion wettbewerbsfähig und zukünftig .
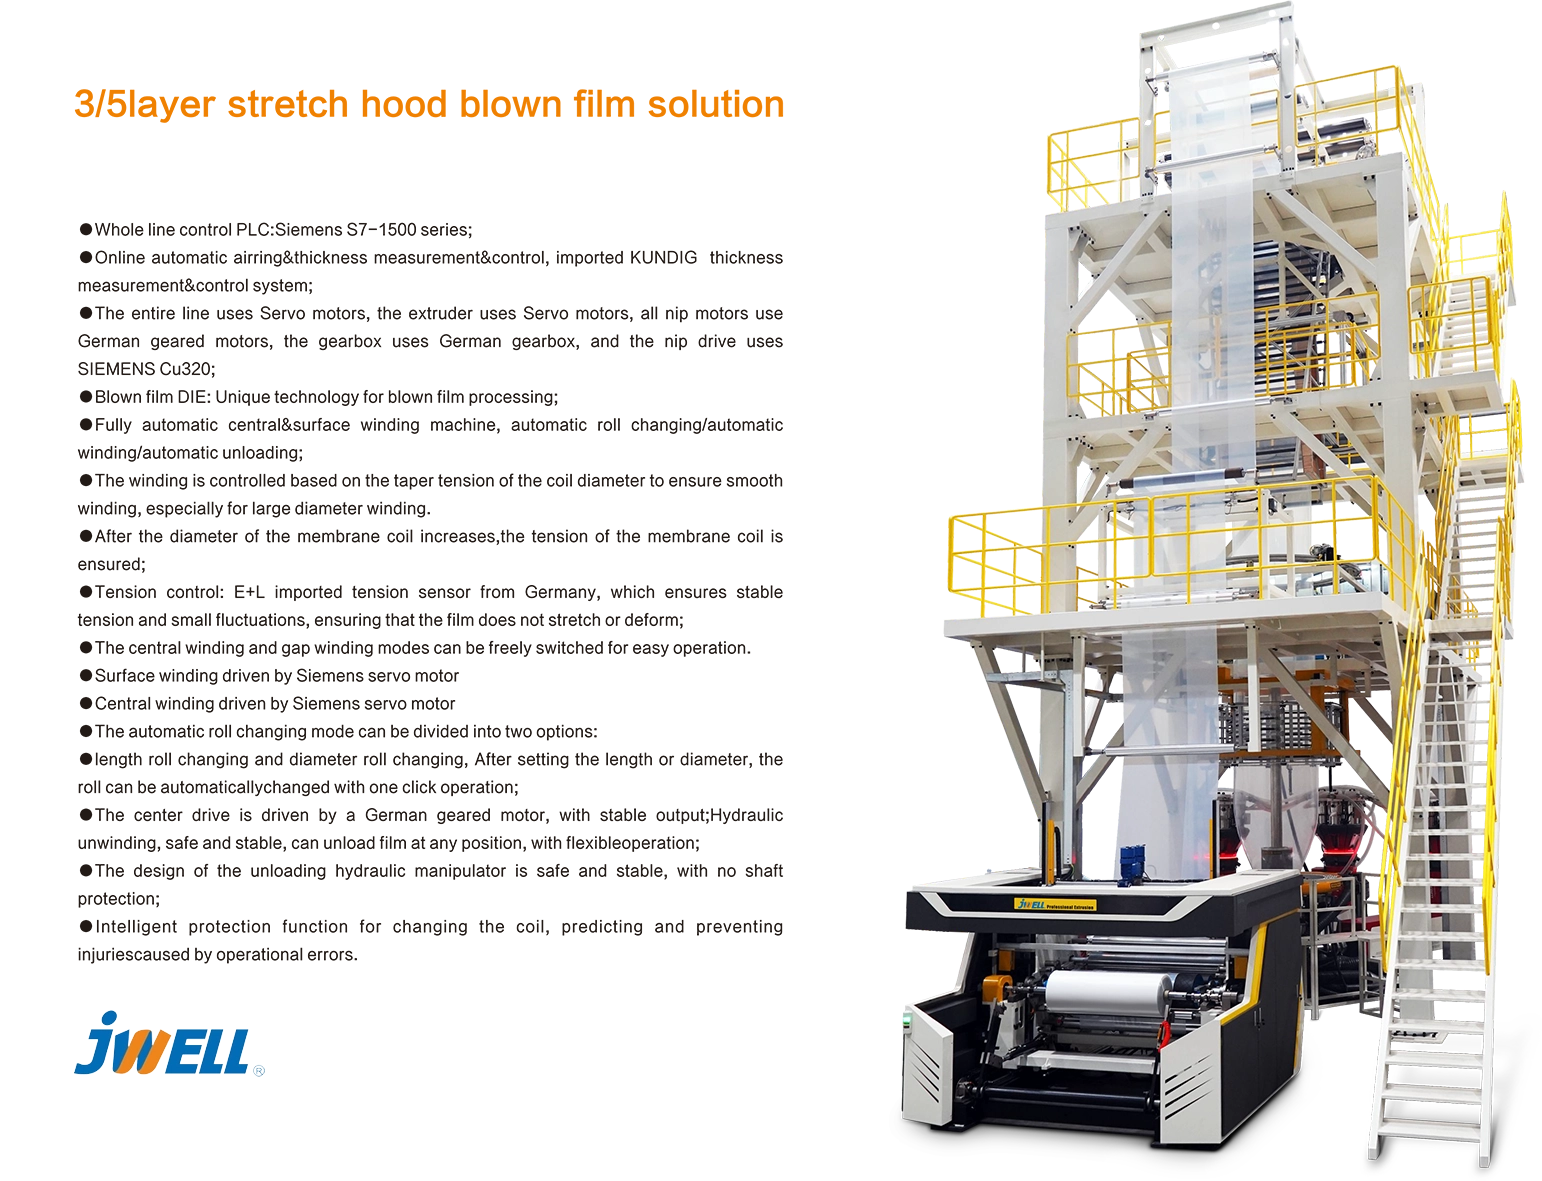
↑ Jwell 3/5Layer Stretch Hood Blown Filmlösung

↑ Jwell 5 Layer Online MDO & Coating Single Material & Hign Barrier Blown Filmlösung

↑ Jwell 11- Layer Coextrusion High-Barrier-Filmlösung
Abschluss
Zusammenfassung: Bedeutung der geblasenen Filmextrusion in der modernen Fertigung
Blasenfilm -Extrusionist ein Eckpfeiler der Kunststoffindustrie und spielt eine wichtige Rolle bei der Produktion flexibler Filme, die in Verpackungen, Landwirtschaft, Konstruktion und Gesundheitsversorgung verwendet werden. . ITSFähigkeit, Hochleistungsfilme zu niedrigen Kosten zu produzierenmacht es zu einer der am weitesten verbreiteten Polymerverarbeitungsmethoden .
Hauptgründe für seine Bedeutung:
- Vielseitigkeit:Kann Filme mit unterschiedlicher Dicke, Breite und Materialstruktur (Mono- oder Mehrschicht) für verschiedene Anwendungen produzieren .
- Kosteneffizienz:Effiziente Verwendung von Materialien, niedrigen Werkzeugkosten und kontinuierliche Hochgeschwindigkeitsproduktion .
- Anpassbarkeit:Unterstützt erweiterte Materialmischungen, additive Verwendung und präzise Kontrolle über Filmeigenschaften .
- Nachhaltigkeit:Kompatibel mit recycelbaren Materialien, biobasierten Harzen und Wiederaufbereitungssystemen mit geschlossenem Schleifen .
- Technologische Innovation:Die Integration von Automatisierung, digitalen Steuerelementen und Multilayer-Coextrusion hat seine Fähigkeit und Effizienz erheblich erweitert. .
In der modernen Fertigung ist die Extrusion des geblasenen FilmsWesentlich für die Bereitstellung leichter, langlebiger und funktionaler Plastikfilme-Erfahrung als kritischer Enabler für globale Verpackungs- und Nachhaltigkeitsziele .
Zukünftige Trends und Bereiche zur Verbesserung der Extrusion mit geblasenem Film
Wenn Nachhaltigkeit, Effizienz und Leistungsanforderungen wachsenzukünftige TrendsUndVerbesserungsbereicheGestalten Sie die nächste Produktionsgeneration:
1. nachhaltige Materialien und Kreislaufwirtschaft
Trend:Zunehmende Verwendung vonrecycelbar, Bio-basiert, UndkompostierbarPolymere (e . g ., All-Pe-Filme, pla) .
Ziel:Erstellenmono-materiellMehrschichtfilme, die den Leistungsbedürfnissen erfüllen, aber sindleicht zu recyceln.
Verbesserung erforderlich:Bessere Leistung und Verarbeitungsstabilität für umweltfreundliche Harze .
2. Full Line Automation & Smart Manufacturing
- Trend:Integration vonBranche 4.0Technologies-AI, Sensoren, Cloud-Überwachung .
- Ziel:VerbessernProzesskonsistenzAusfallzeit reduzieren, aktivierenFerndiagnostikUndVorhersagewartung.
- Verbesserung erforderlich:Benutzerfreundlichere Schnittstellen und erschwingliche Automatisierung für Produzenten mit kleinen bis mid-Maßstäben .
3. Erweiterte Materialien & Hochbarrierfilme
- Trend:Entwicklung von Filmen mitÜberlegene Barriere, mechanisch, oderoptische EigenschaftenFür Lebensmittel-, Pharma- und Tech -Verpackungen .
- Beispiele:Evoh, Nanokompositen, antimikrobielle Additive .
- Verbesserung erforderlich:Reduzieren Sie die Kosten und verbessern Sie die Recyclabilität von Multilayer-Strukturen mit hohem Barrier .
4. Enhanced Cooling & Durchsatzeffizienz verbessert
- Trend:Verbessertinterne Blasenkühlung (IBC), Luftringe, UndDie Entwürfe sterbenAusgabe und Filmqualität zu steigern .
- Ziel:Erreichen Sie höhere Geschwindigkeiten mit einer besseren Steuerung und Energieeffizienz .
- Verbesserung erforderlich:Kompaktere Systeme für begrenzte Fabrikräume .
5. Präzisionsmesssteuerung und Abfallreduzierung
- Trend:Annahme vonAutomatische Dickensteuerung, Adaptive Feedback -Systeme, UndInline-Messung.
- Ziel:Minimieren Sie Off-Spec-Film, reduzieren Sie Schrott und senken Sie die Rohstoffkosten .
- Verbesserung erforderlich:Machen Sie hochpräzise Systeme kostengünstiger .
6. Operator Training & Skill Development
- Trend:Steigende Nachfrage nacherfahrene TechnikerUm komplexe Co-Extrusion-Linien zu verwalten .
- Verbesserung erforderlich:Bessere Trainingsprogramme, VR-basierte Simulatoren und mehrsprachige Bedieneroberflächen .
Zusammenfassend:
Die Zukunft der geblasenen Filmextrusion liegt inintelligente, nachhaltige und skalierbare Lösungen-Mit einem starken Fokus auf Recyclabilität, Automatisierung und materielle Innovation . Hersteller, die diese Trends annehmen


